
我们知道,有机废气VOCs属于易燃易爆气体,在处理有机废气时需要小心谨慎。有机废气治理设备厂家在设计加工蓄热式焚烧RTO设备的时候要解决好安全问题。尽管如此,RTO用于储运和化学合成企业的废气时还是出现了爆炸事故,爆炸基本上是废气来源系统遇装置回火爆炸,分析RTO设备爆炸原因,朴华科技总结如下:
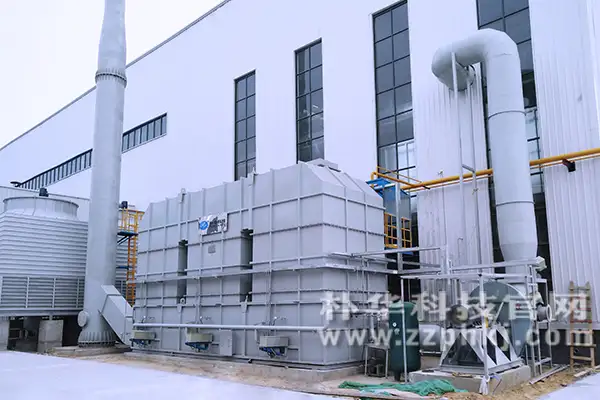
案例:三室RTO设备安装在郑州客户厂区
1、RTO在装置初运行时一切顺利,但是运行1~2年后,部分仪表、调节阀会出现故障或突发停电、停仪表气等,导致系统安全自控设计失效,系统超温爆炸。事实上大部分的业主是不具备有仪表自控专业维护人员,很难做到预判并及时更换仪表阀门。
2、RTO系统尽管采用了一系列安全设计,如废气收集预处理系统的防静电、废气进口浓度与稀析阀连锁、废气预混缓冲罐、废气风机与负压连锁、废气水预洗涤等,但是化工厂一定会有事故气紧急排放或某些高浓废气正好集中排放导致的废气浓度暴增数倍的小概率事件,而处理10000m3/h废气流量的RTO装置的缓冲罐容积≤20m3,折算缓冲罐内停留时间<8s,过短的缓冲时间导致装置的阀门切换等来不及,废气总管和预处理系统出现回火爆炸。
这是明火作业的RTO的本性决定的,是无法根除的。
朴华科技是郑州环保设备厂家,如果您有工业除尘器、有机废气VOCs治理、烟气脱硫、脱硝设备需要咨询,欢迎致电:158-9013-7611 。


河南郑州国家高新技术产业开发区
服务热线:158-9013-7611
邮箱: zzphkj@163.com
 抖音观看现场案例
 扫码联系微信客服
© 版权所有:LEJING.COM有限公司 · 备案号:豫ICP备09041880号-2 营业执照: LEJING.COM有限公司 网站地图
主要适用于存在有组织废气、粉尘或无组织排放治理需求的制造类企业,具体需结合自身生产工艺、污染物成分与当地排放要求判断。
关键看三个参数:风量、污染物浓度与成分。低浓度大风量、高浓度小风量、含尘含油、高温高湿等不同情形,对应的工艺选择差异明显。
常见原因包括滤袋或吸附材料饱和、预处理单元失效、实际风量偏离设计值、设备密封老化与管道积尘等,需通过定期检修与耗材更换加以避免。
以项目所在地生态环境部门批复的执行标准为准;同时需比较所属行业排放标准与地方标准,按较严值执行。


