

LEJING.COM设计生产的蓄热式焚烧系统(RTO)是一种有机废气处理设备,与传统的催化燃烧、直燃式热氧化炉(TO)相比,蓄热式焚烧系统(RTO)具有热效率高(≥95%)、运行成本低、能处理大风量中低浓度废气等特点,浓度稍高时,还可进行二次余热回收,大大降低生产运营成本。
1.被收集的有机废气直接通过管道被风机输送至蓄热室,通过燃烧天然气进行加热;
2.有机废气在被加热到760℃以上时氧化分解为CO2和H2O,实现净化处理。
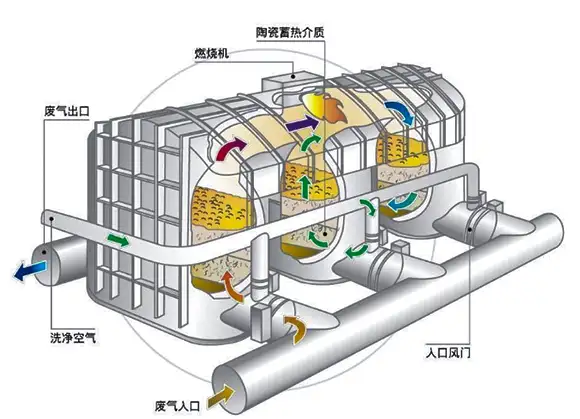
1.有机废气被收集后经第一个蓄热室进入燃烧室,被点燃的天然气加热至760℃以上,氧化分解为CO2和H2O,达到净化的目的。净化后的高温气体从第二个蓄热室排出,同时对该蓄热室进行加热。
2.当第二个蓄热室被高温气体加热到设定温度时,切换阀打开,有机废气从该蓄热式进入,在高温下被氧化分解,从第一个蓄热室排放出去,从而对第一个蓄热室进行加热,如此来回切换,实现在充分利用热能的情况下对有机废气进行净化。(RTO设备选择好的陶瓷蓄热体保温材料,能省不少钱)
3.三个蓄热室的RTO系统与此原理相似,多出一个蓄热室进入清扫状态,可有效防止未完全分解的极少数有机废气逃逸,处理效果更佳。
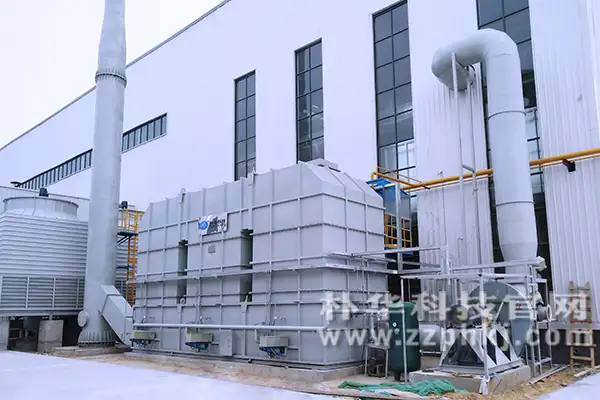
案例:三室RTO设备安装在化工客户厂区
1.RTO系统适合小风量、中高浓度的有机废气处理;
2.可以对弹性较大、浓度出现变化的有机废气进行处理;
3.对于灰尘的敏感度较低,可以有效提高净化效率,净化率在99%左右;
4.RTO热效率在95%左右,且系统维护工作少,操作安全性与可靠性较高;
5.可以对蓄热体进行更换或清扫,全面清除有机沉淀物,且装置压力损失较小;
6.两室RTO装置VOCs的去除率在95%~98%,三室RTO装置VOCs去除率可达到98%以上。

案例:VOCs废气处理装置RTO蓄热式焚烧炉
1.适用有机废气种类:烷烃、烯烃、醇类、酮类、醚类、酯类、芳烃、苯类等碳氢化合物有机废气;
2.有机物低浓度(同时满足低于25%LFL)、大风量;
3.废气中含有多种有机成分或有机成分经常发生变化;
4.含有容易使催化剂中毒或活性衰退成分的废气。
推荐阅读:有机废气处理设备RTO蓄热式焚烧炉关键部件有哪些?


河南郑州国家高新技术产业开发区
服务热线:158-9013-7611
邮箱: zzphkj@163.com
 抖音观看现场案例
 扫码联系微信客服
© 版权所有:LEJING.COM有限公司 · 备案号:豫ICP备09041880号-2 营业执照: LEJING.COM有限公司 网站地图
该设备用于工业生产过程中的废气、粉尘及颗粒物收集与净化,常见于化工、涂装、印刷、橡胶、建材、冶金等行业的生产工序。具体适用性取决于处理风量、污染物成分与浓度、废气温度以及现场安装条件,需结合实际工况参数确认。
通常需要提供:处理风量(m?/h)、污染物成分与入口浓度(mg/m?)、废气温度与湿度、含尘浓度与粒径分布、每日连续运行时长、现场可用面积与层高、需要执行的排放标准。参数越完整,选型与报价越准确。
净化效率取决于所选工艺与实际工况。吸附、燃烧、除尘、洗涤等不同工艺的设计去除率差异较大,需要结合入口浓度、排放限值与运行成本综合核算,不能脱离工况给出统一数值。
支持。当标准机型的风量、尺寸或材质无法满足现场条件时,可按实际工况进行非标设计与定制生产,含防爆、防腐、耐高温等特殊要求。
常规流程为:工况沟通 → 方案设计与报价 → 合同签订 → 生产制造 → 发货 → 现场安装指导与调试 → 操作培训 → 验收。具体周期随机型配置与排产情况而定,在方案阶段予以明确。
滤袋、活性炭、催化剂、UV 灯管等属于耗材,需按运行工况定期更换。整机的质保范围、期限与响应时效以合同约定为准。


