
随着大气污染防治持续推进,精细化工行业面临巨大的环保压力,VOCs整治要求不断提高,有机废气处理压力不断增大。对有机废气VOCs进行收集、汇总后集中处理成为很多医药化工企业的选择。作为末端有机废气控制技术——蓄热式废气焚烧炉(RTO设备),在石油化工、精细化工、汽车涂装等行业得到了广泛应用,为医药、化工等间歇生产企业的有机废气净化治理开启了新的篇章,现也衍生出了蓄热式催化氧化炉(RCO设备)。
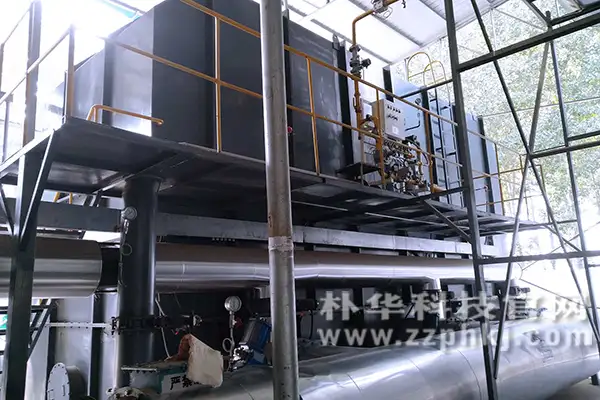
RTO设备现场安装
RTO设备主要由RTO氧化室、燃烧器、蓄热室、内保温体系、助燃体系、切换风阀、压缩空气系统、排气系统、换热器等组成。有机废气通过RTO设备氧化室高温区使废气中的VOCs组分氧化分解成无害的小分子CO2和H2O,其热效率利用率在90%以上,是一种用于处理中低浓度挥发性有机废气的节能型环保系统装置。
医药行业属于精细化工行业,特点是生产品种多,生产工艺复杂,而且需要采用有机溶剂进行分离提取,因此废物成分复杂,污染危害严重。医药废气中除了含有粉尘颗粒物、CO2、硫化物、氮氧化物、有机溶剂、无机酸碱外,还可能含有有机酸碱、有机原料,如烷烃、卤代烃、芳香烃、甚至更为复杂的有机合成物质。
废气通过RTO设备之后分解成小分子经后续的洗涤装置,依然会有残留的酸性气体、硫化物、氮氧化物、Cl-、F-、盐等。现有RTO设备本体和管道一般为304不锈钢,旋转阀材质为316L,诸多案例表明,蓄热陶瓷体由于质量较大,支撑件通常要承受较大的应力腐蚀,如废气中有残留的Cl-、F-、酸性气体等,对设备本体、管道、RTO炉旋转阀易产生较大腐蚀,系统难以稳定、有效运行。
RTO设备在正常工况下不易发生安全事故,但由于医药化工行业废气成份复杂多变、浓度波动大,废气对设备腐蚀严重时,易造成焚烧炉运行稳定性较差,存在一定的安全隐患。朴华科技建议RTO设备生产厂家及使用企业对设备及管道进行防腐涂层防护,以防安全事故的发生。


河南郑州国家高新技术产业开发区
服务热线:158-9013-7611
邮箱: zzphkj@163.com
 抖音观看现场案例
 扫码联系微信客服
© 版权所有:LEJING.COM有限公司 · 备案号:豫ICP备09041880号-2 营业执照: LEJING.COM有限公司 网站地图
主要适用于存在有组织废气、粉尘或无组织排放治理需求的制造类企业,具体需结合自身生产工艺、污染物成分与当地排放要求判断。
关键看三个参数:风量、污染物浓度与成分。低浓度大风量、高浓度小风量、含尘含油、高温高湿等不同情形,对应的工艺选择差异明显。
常见原因包括滤袋或吸附材料饱和、预处理单元失效、实际风量偏离设计值、设备密封老化与管道积尘等,需通过定期检修与耗材更换加以避免。
以项目所在地生态环境部门批复的执行标准为准;同时需比较所属行业排放标准与地方标准,按较严值执行。


