
RTO设备,即蓄热式燃烧设备,是有机废气VOCs处理的一种新技术。RTO设备适用于中低风量、中高浓度、成分复杂的有机废气的处理,处理效率高,达到98%,运行稳定,受到地方环保部门的热捧。但是,处理易燃易爆有机废气的时候,也存在一些安全问题,比如RTO设备失火、RTO设备爆炸。因此,在使用RTO设备处理有机废气的时候,必须对RTO的安全问题给予高度的重视,防患于未然。
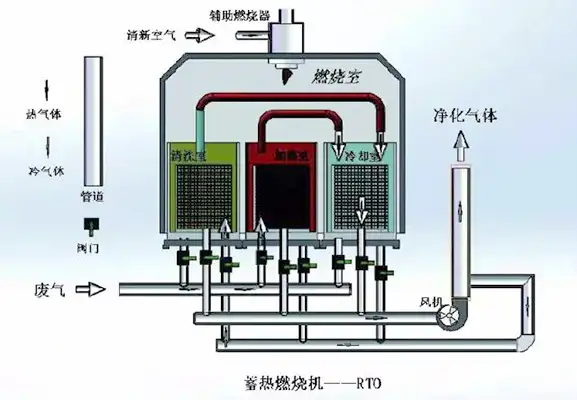
有机废气处理RTO设备
从部分企业使用情况调查来看,主要存在以下几方面原因:
(1)有机废气成份多元化、浓度、废气量不稳定。
(2)未根据自身实际情况合理选择设备,生产后实际工况与RTO 理想状况相差较大。
(3)突发性问题考虑不周,发生突发问题时应对不得当、不及时。
为了防止RTO设备安全事故的发生、降低事故损失,环保单位在进行RTO设计时必须把安全问题放在第一位,常见的措施归纳为以下几点:
(1)设计人员要了解客户的工艺,明确工艺过程中有机废气排放特点及可能存在的突发因素。
(2)严格控制RTO设备进口有机废气的浓度,将其控制在一个安全的水平,这是预防爆炸的一个根本的措施。
RTO设备有一个点火源,如果进口浓度超过爆炸下限,即使用了防爆风机、管道采用了防静电都无济于事。有机物的爆炸下限随着气体温度的升高会大幅降低,同时由于化工企业有机废气的突发性排放,入口浓度必须远低于爆炸下限。
主要措施有:
①废气入口及必要的废气支路入口处安装浓度监测仪;
②对于高浓度废气,RTO设备入口加稀释风阀;
③废气入口加缓冲罐,缓冲罐的体积要设计得当;
④浓度监测仪、稀释风阀、RTO设备风机等仪器设备之间的连锁控制,对突发问题第一时间做出正确的动作。
(3)为了降低安全事故造成的损失,一般有如下措施:
①在RTO设备入口处加阻火器,防止回火;
②在燃烧室、缓冲罐、管道拐弯处加泄爆片;
③在设备附近设置一些消防设施。


河南郑州国家高新技术产业开发区
服务热线:158-9013-7611
邮箱: zzphkj@163.com
 抖音观看现场案例
 扫码联系微信客服
© 版权所有:LEJING.COM有限公司 · 备案号:豫ICP备09041880号-2 营业执照: LEJING.COM有限公司 网站地图
主要适用于存在有组织废气、粉尘或无组织排放治理需求的制造类企业,具体需结合自身生产工艺、污染物成分与当地排放要求判断。
关键看三个参数:风量、污染物浓度与成分。低浓度大风量、高浓度小风量、含尘含油、高温高湿等不同情形,对应的工艺选择差异明显。
常见原因包括滤袋或吸附材料饱和、预处理单元失效、实际风量偏离设计值、设备密封老化与管道积尘等,需通过定期检修与耗材更换加以避免。
以项目所在地生态环境部门批复的执行标准为准;同时需比较所属行业排放标准与地方标准,按较严值执行。


