
化工废气往往含有很多污染物种类,如氯苯、多氯苯、苯等,不仅严重污染大气环境,还会危害人体健康。不同化工生产行业产生的化工废气成分差别很大,如氯碱行业产生的废气中主要含有氯气、氯化氢、氯乙烯、汞等。
工业上采用较多的含氯有机废气治理方法主要有UV光解催化氧化法 、蓄热式燃烧分解和吸附法。但因含氯有机废气毒性大、沸点高,不适宜采用UV光解催化氧化法和吸附法。
一、蓄热式燃烧分解技术
蓄热式燃烧分解技术是在直接燃烧法的基础上发展出来的新技术。蓄热式燃烧分解设备(RTO)内装有陶瓷蓄热体,能够将燃烧废气时产生的热量充分利用起来,且系统维护工作少,与直接燃烧法相比,大大降低了运行费用。由于节能效果明显 ,RTO在有机废气治理中得到了广泛应用 。
RTO设备适用于处理低浓度、大风量的有机废气治理,对挥有机废气治理效率较高,两室RTO有机废气治理率在95%——98%,三室RTO有机废气治理率可达98%以上,是目前我国有机废气治理的主要技术之一 。在国内,主要应用在汽车制造、化工、电子制造、集装箱制造、涂布、碳纤维制造等VOCs排放组成复杂的行业。
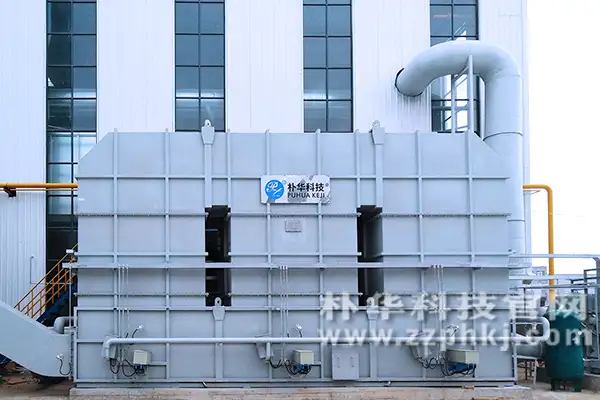
三室蓄热式燃烧分解设备安装在客户厂区
二、蓄热式燃烧分解工艺流程
含有氯有机废气成分复杂,在低温氧化时极易生成二噁英,在700℃时开始分解,在800℃时2秒完全分解。为了最大程度的减少二噁英的生成,氧化的温度控制在850-950℃,将有机废气氧化分解为二氧化碳、水和氯化氢等。
含氯有机废气收集后,经第一个蓄热室进入燃烧室,发生氧化反应燃烧分解,经燃烧室充分燃烧后的高温净化气体通过第三个蓄热室被冷却后,部分冷却净化气体吹扫第二个蓄热室,部分冷却净化气体经引风机进入碱洗吸收塔去除氯化氢,再经过活性炭吸附极少量的二噁英后排放,如此来回切换,实现在充分利用热能的情况下实现有机废气治理。
朴华科技是一家专业的环保设备生产厂家,拥有十多年的有机废气处理、粉尘治理、脱硫脱硝、污水治理、油烟净化大型项目经验,并可对整套设备进行优化改良,提供相关设备的制造、安装、调试等服务,欢迎广大客户前来咨询,全国统一服务热线:158-9013-7611。


河南郑州国家高新技术产业开发区
服务热线:158-9013-7611
邮箱: zzphkj@163.com
 抖音观看现场案例
 扫码联系微信客服
© 版权所有:LEJING.COM有限公司 · 备案号:豫ICP备09041880号-2 营业执照: LEJING.COM有限公司 网站地图
主要适用于存在有组织废气、粉尘或无组织排放治理需求的制造类企业,具体需结合自身生产工艺、污染物成分与当地排放要求判断。
关键看三个参数:风量、污染物浓度与成分。低浓度大风量、高浓度小风量、含尘含油、高温高湿等不同情形,对应的工艺选择差异明显。
常见原因包括滤袋或吸附材料饱和、预处理单元失效、实际风量偏离设计值、设备密封老化与管道积尘等,需通过定期检修与耗材更换加以避免。
以项目所在地生态环境部门批复的执行标准为准;同时需比较所属行业排放标准与地方标准,按较严值执行。


